


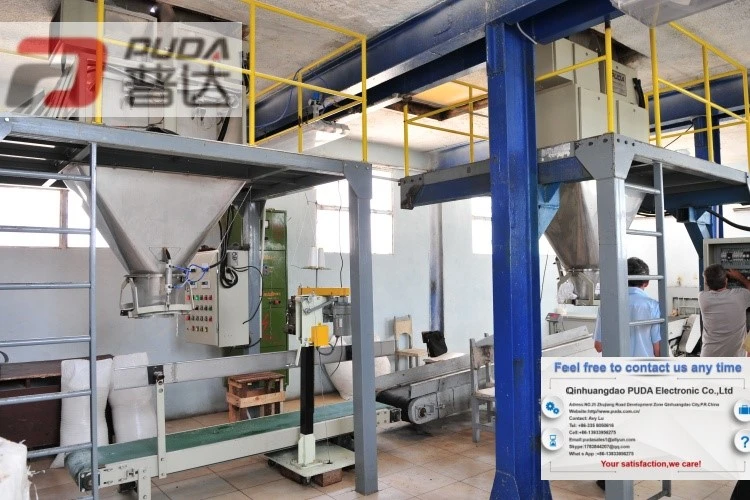
Inom området för industriell förpackning är containerpåsförpackningsmaskiner (även kända som tonpåsförpackningsmaskiner) kända för sin höga effektivitet och stora kapacitet. Under den faktiska driften stöter dock operatörerna ofta på ett utmanande problem: efter att maskinen går in i "snabbmatnings"-stadiet finns det en tendens till viktavvikelser, vilket resulterar i att material rinner över eller att förpackningar inte-överensstämmer. Detta fenomen påverkar inte bara förpackningsnoggrannheten utan kan också leda till slöseri med råvaror och minskad produktionseffektivitet. Den här artikeln kommer att djupgående analysera de olika orsakerna bakom detta fenomen och tolka det utifrån flera dimensioner som materialegenskaper, utrustningsrespons, sensorkänslighet och kontrolllogik.

1. Dynamiska förändringar i materialflödesegenskaper
Kärnmålet med steget att snabbt lägga till material är att snabbt öka vikten med ett stort materialflöde och förkorta den totala cykeln. Detta steg är dock ofta den huvudsakliga källan till fel, eftersom materialens fysiska egenskaper förändras under deras dynamiska fallprocess:
Luftflödesstörningar och damm: När en stor mängd granulärt eller pulver-liknande material släpps ut från en hög-silo genereras en stark luftström. Detta får inte bara en del lättviktsmaterial att flyga iväg, utan leder också till instabilitet i själva materialflödet, vilket resulterar i högfrekvent brus i viktsignalen som tas emot av vägningssensorn.
2. Brobildning och rått-hålfenomen: Vid snabb urladdning ökar friktionskraften mellan materialet och väggen i förvaringskärlet, vilket kan leda till bildandet av en "bro" (dvs materialet blockeras i en bågform) ovanför utloppet eller bildandet av ett "råtta-hål" (med en central ansamling på hålet) och periferien. Detta ojämna flöde kommer att få den momentana flödeshastigheten att fluktuera kraftigt och därigenom störa systemets konstanta flödeskontroll.
3. Lag of gap correction: Snabb matning innebär vanligtvis en hög matningshastighet. Det tar en viss tid för materialet att falla från matningsporten in i påsen (dvs höjden på materialets luftpelare). Även om styrenheten utför "automatisk gapkompensation", om materialflödet är för högt, kan det hända att kompensationsalgoritmen inte kan hålla jämna steg med de faktiska viktförändringarna, vilket resulterar i att vikten avviker från det inställda värdet när matningen stoppas senare.
II. Samarbetsutmaningar för utrustningens mekaniska struktur och styrsystem
Förutom faktorerna relaterade till själva materialen är svarshastigheten för den mekaniska utrustningen och koordineringen av det intelligenta styrsystemet också avgörande:
Tröghetsfördröjning för pneumatiska ställdon: Många pås-förpackningsmaskiner använder pneumatiska ventiler eller grindar för att styra matningsprocessen. Förlängningen och indragningen av cylindern har mekaniska fördröjningar, med en millisekunds-nivåfördröjning mellan mottagning av stängningssignalen och avstängning av materialflödet. Vid fyllningsförhållanden med hög-hastighet innebär till och med några sekunders eller till och med bråkdelar av en sekunds fördröjning att ytterligare material kommer att falla ner i påsen, vilket resulterar i överfyllning.
2. Flaskhals för vägningssensorns dynamiska respons: Hög-vägningssensorer kräver tid för att stabilisera avläsningen. I en miljö med hög-påverkan med snabb matning kan sensorn förbli i ett kontinuerligt oscillerande tillstånd och kan inte omedelbart ge den verkliga statiska vikten. Om kontrollsystemet tar prover för tidigt eller för sent uppstår fel.
3. Inkonsekventa PID-parametrar: I ett automatiskt styrsystem, om de proportionella, integrerade och derivativa parametrarna har optimerats för långsam exakt matning, kan systemet, när man växlar till snabbmatningsläget, svänga runt målvärdet på grund av överdriven reaktion, vilket gör det svårt att konvergera jämnt.
III. Potentiell störning från miljö- och underhållsfaktorer
Extern vibrationsstörning: Den enorma slagkraften som genereras under snabb matning kommer att överföras genom ramen till vägningsmodulen. Om grunden där utrustningen är installerad inte är tillräckligt stabil, eller om det finns annan stor utrustning som arbetar runt, kommer den externa mekaniska vibrationen att felaktigt tolkas av sensorn som en viktförändring.
2. Spänningsfluktuationer hos de mjuka anslutningskomponenterna: Den mjuka anslutningen mellan förvaringsbehållaren och matningsmekanismen (såsom gummislangar eller canvaspåsar) kommer att utsättas för betydande dragkraft när materialet flyter med hög hastighet. De kontinuerliga förändringarna i denna spänning kommer indirekt att påverka vägningssystemet, vilket introducerar ytterligare mätfel.
Sammanfattningsvis är avvikelseproblemen under snabbmatningsskedet av påse-i-förpackningsmaskinen resultatet av samspelet mellan materialdynamik, mekanisk respons och kontrollalgoritmer. För att förbättra denna situation är det inte bara en fråga om att justera en enda vred; snarare kräver det omfattande övervägande av fukt- och partikelstorleksförhållandet för materialen, optimering av stängningssekvensen för pneumatiska ventiler, justering av regulatorns dynamiska svarsparametrar och säkerställande av en stabil installation av utrustningen. Endast genom att perfekt integrera mekanisk noggrannhet med intelligenta algoritmer kan förpackningsprocessen vara både "snabb" och "exakt".


